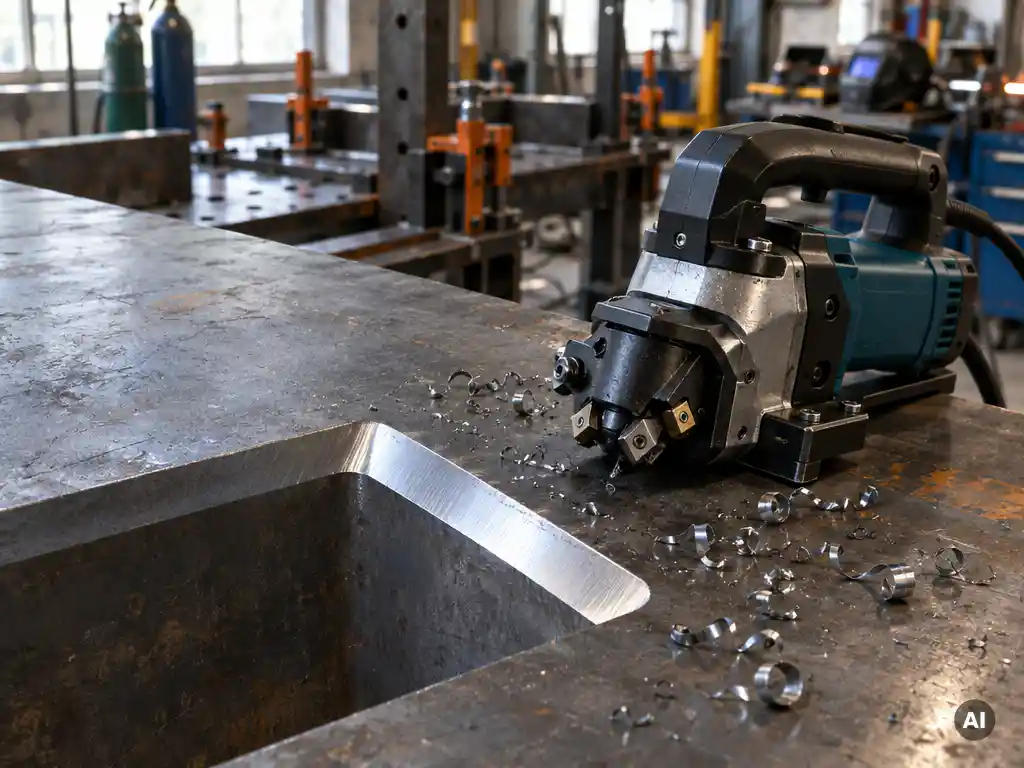
Ja, Innenecken und Ausschnitte lassen sich maschinell für das Schweißen anfasen, allerdings nur mit geeigneten Verfahren. Fräsende Fasenmaschinen, Fasenköpfe auf CNC-Anlagen und Spezialwerkzeuge erzeugen saubere Schweißfasen, stoßen bei kleinen Eckradien jedoch an geometrische Grenzen. Entscheidend sind Werkzeugdurchmesser, Materialdicke und Zugänglichkeit der Kontur. Die folgenden Abschnitte zeigen, welche Verfahren, Grenzen und Fasenformen für die Schweißnahtvorbereitung relevant sind.
Welche Verfahren eignen sich für das Anfasen von Innenecken?
Für das Anfasen von Innenecken eignen sich vor allem Fräsverfahren mit Fasenwerkzeugen, CNC-gesteuerte Bearbeitungszentren sowie handgeführte Fasenfräsen mit kleinem Werkzeugdurchmesser. Thermische Verfahren wie das Plasma- oder Brennschneiden mit geneigtem Brenner kommen ebenfalls infrage, liefern aber meist eine weniger präzise Fasenfläche.
Bei der Kantenbearbeitung von Blech unterscheidet man im Wesentlichen drei Ansätze:
- Stationäre Fasenmaschinen: Sie sind für gerade Kanten und große Radien ausgelegt. Innenecken lassen sich damit nur eingeschränkt bearbeiten, da der Fräskopf einen Mindestradius erzeugt.
- Handgeführte Fasenfräsen: Mit kompakten Werkzeugköpfen erreichen Sie auch engere Innenradien und können Konturen flexibel nachfahren.
- CNC-Bearbeitung: Programmierte Fasenfräser fahren Innenkonturen exakt ab und liefern reproduzierbare Ergebnisse, auch bei variierenden Fasenwinkeln.
Welches Verfahren sinnvoll ist, hängt von Stückzahl, Bauteilgröße und geforderter Genauigkeit ab. Für Einzelteile und Reparaturen genügt häufig ein mobiles Gerät, für Serien lohnt sich die Integration in den Fertigungsprozess.
Wo liegen die technischen Grenzen beim Fasen von Innenecken?
Die wichtigste Grenze ist der Werkzeugradius: Ein rotierendes Fasenwerkzeug kann in einer Innenecke nie einen schärferen Radius erzeugen, als es sein eigener Durchmesser zulässt. Scharfkantige 90-Grad-Innenecken lassen sich daher maschinell nicht vollständig anfasen, ohne dass eine Nacharbeit oder eine konstruktive Anpassung nötig ist.
Folgende Faktoren begrenzen die maschinelle Bearbeitung zusätzlich:
- Eckradius der Kontur: Je kleiner der Radius, desto kleiner muss der Werkzeugdurchmesser sein. Kleine Werkzeuge sind jedoch weniger stabil und verschleißen schneller.
- Materialdicke: Bei dicken Blechen ist die Fasentiefe größer, was den Zerspanungswiderstand und die Werkzeugbelastung erhöht.
- Werkstoff: Edelstahl und hochfeste Stähle erfordern andere Schnittparameter als Baustahl oder Aluminium.
- Zugänglichkeit: Tiefe Ausschnitte oder enge Geometrien lassen die Maschine nicht immer an die Kante heran.
In der Praxis wählt man deshalb bereits bei der Konstruktion Innenradien, die zum geplanten Werkzeug passen. Verbleibende Restbereiche in der Ecke werden dann bei Bedarf manuell nachgearbeitet.
Wie werden Ausschnitte und Innenkonturen maschinell angefast?
Ausschnitte und Innenkonturen werden maschinell angefast, indem ein Fasenwerkzeug die Kontur entlang der Kante abfährt. Das geschieht entweder CNC-gesteuert, durch ein mobiles Fasengerät mit Führung oder mit speziellen Konturfräsern, die dem Kantenverlauf folgen und dabei einen konstanten Fasenwinkel halten.
Bearbeitung mit CNC-Anlagen
Auf CNC-Bearbeitungszentren wird die Fasenbahn aus den Konturdaten des Bauteils erzeugt. Das Werkzeug folgt der Innenkontur automatisch, sodass Fasenbreite und Winkel über das gesamte Bauteil gleichmäßig bleiben. Dieses Vorgehen eignet sich besonders für Serienfertigung und komplexe Geometrien.
Bearbeitung mit mobilen Fasengeräten
Mobile Fasenmaschinen werden direkt an der Kante geführt. Sie sind vorteilhaft bei großen Bauteilen, die sich nicht verfahren lassen, oder bei Ausschnitten, die erst nach dem Zuschnitt oder der Montage bearbeitet werden. Eine gleichmäßige Führung ist hier entscheidend, damit die Schweißfase maßhaltig bleibt.
Welche Fasenform ist für die Schweißnaht die richtige?
Die richtige Fasenform richtet sich nach Materialdicke, Schweißverfahren und Nahtanforderung. Für viele Stumpfnähte kommt die V-Fase zum Einsatz, bei dickeren Blechen häufig die X-Fase oder die Y-Fase mit Steg. Der Fasenwinkel liegt typischerweise zwischen 30 und 45 Grad pro Seite, abhängig von Norm und Verfahren.
Die gängigen Fasenformen im Überblick:
- V-Fase: Einseitig oder beidseitig geneigte Kanten, geeignet für mittlere Blechdicken mit einseitiger Zugänglichkeit.
- X-Fase: Beidseitige Fasung, reduziert das Nahtvolumen bei dicken Blechen und verringert den Verzug.
- Y-Fase: Kombination aus Fase und Steg, häufig bei Wurzelnähten mit definierter Spaltführung.
- Einseitige Fase (HV-Naht): Typisch bei T-Stößen und Eckverbindungen, bei denen nur ein Bauteil angefast wird.
Verbindliche Angaben zu Winkel, Steghöhe und Spalt ergeben sich aus der Schweißanweisung und den einschlägigen Normen. Bei Innenkonturen sollten Sie beachten, dass sich der Fasenverlauf in Ecken ändert und der Schweißer die Nahtgeometrie an diesen Stellen anpassen muss.
Wann lohnt sich eine Fasenmaschine gegenüber Handwerkzeugen?
Eine Fasenmaschine lohnt sich, sobald regelmäßig Kanten vorbereitet werden, die Qualität reproduzierbar sein muss oder die Zeitersparnis gegenüber Winkelschleifer und Feile ins Gewicht fällt. Maschinell gefaste Kanten sind gleichmäßiger, erfordern weniger Nacharbeit und entlasten die Mitarbeiter körperlich.
Typische Kriterien für die Entscheidung sind:
- Häufigkeit: Bei gelegentlichen Einzelteilen reicht Handwerkzeug oft aus, bei wiederkehrenden Aufträgen amortisiert sich eine Maschine schneller.
- Qualitätsanforderungen: Dokumentierte Schweißnähte, etwa im Stahlbau oder Behälterbau, verlangen konstante Fasenwinkel und Fasenbreiten.
- Materialdicke: Bei dickeren Blechen sind Handwerkzeuge langsam und ungenau.
- Arbeitssicherheit: Maschinelle Verfahren verringern Funkenflug, Lärm und manuelle Belastung.
Wer seine Schweißnahtvorbereitung systematisch verbessern möchte, findet im Bereich Schweißnahtvorbereitung einen Überblick über gängige Maschinenkonzepte.
Wie Blechpartner Sie beim Anfasen von Innenecken und Ausschnitten unterstützt
Wir begleiten Sie bei der Auswahl der passenden Technik für Ihre Schweißnahtvorbereitung. Als herstellerunabhängiger Partner mit über 30 Jahren Erfahrung in der Blechbearbeitung empfehlen wir Ihnen die Lösung, die zu Ihren Bauteilen, Stückzahlen und Werkstoffen passt, vom mobilen Fasengerät bis zum kompletten Bearbeitungszentrum.
Konkret unterstützen wir Sie mit:
- einer technischen Beratung zu Fasenformen, Eckradien und Werkzeugauswahl,
- Vorführungen, damit Sie die Maschinen an Ihren eigenen Bauteilen beurteilen können,
- Lösungen von portablen Werkzeugen bis zu Bearbeitungszentren,
- Service und Support nach dem Kauf im Rahmen unseres nach ISO 9001:2015 zertifizierten Qualitätsmanagements.
Schildern Sie uns Ihre Anforderungen an Innenecken und Ausschnitte. Nehmen Sie Kontakt mit uns auf, und wir erarbeiten gemeinsam mit Ihnen eine passende Lösung.