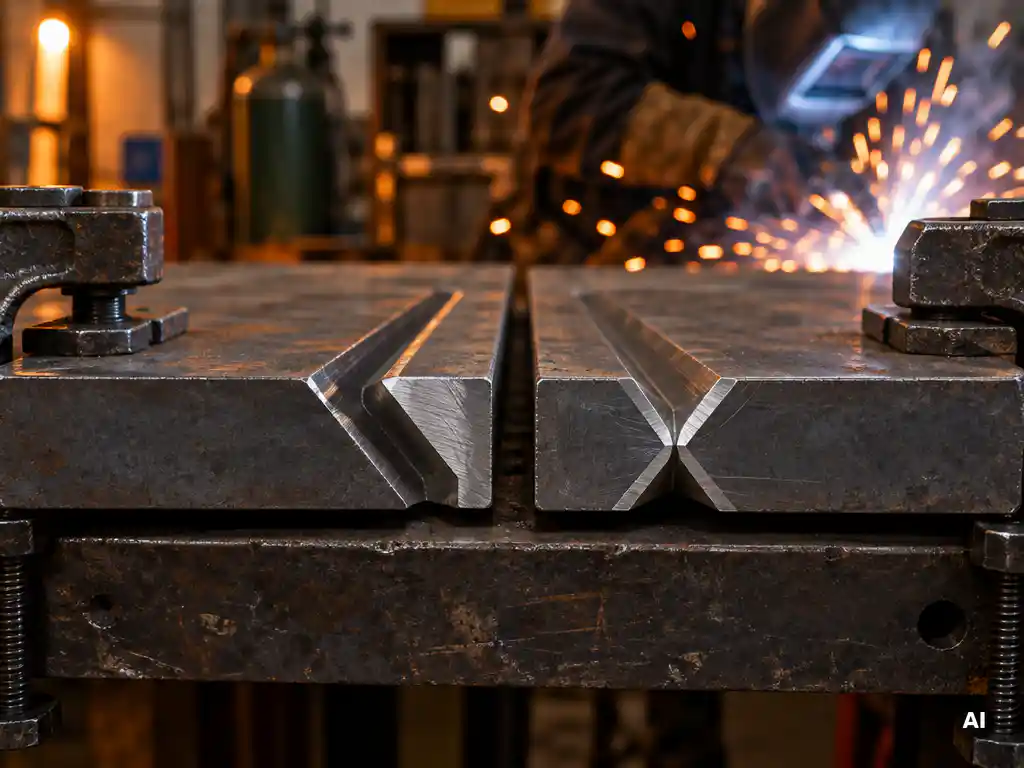
Die K-Naht eignet sich für mittlere Blechdicken, wenn die Naht von beiden Seiten zugänglich ist und nur ein Blech beidseitig angefast wird. Die X-Naht (Doppel-V-Naht) lohnt sich bei größeren Wanddicken, weil sie das Nahtvolumen deutlich senkt, den Verzug verringert und eine symmetrische Verschweißung ermöglicht.
Entscheidend sind Blechdicke, Zugänglichkeit, Werkstoff und die geforderte Nahtqualität. Die folgenden Abschnitte beantworten die wichtigsten Fragen zur Wahl der passenden Nahtform und zur Fertigung der Fasen.
Ab welcher Blechdicke lohnt sich die X-Naht?
Die X-Naht lohnt sich in der Praxis ab etwa 15 bis 20 Millimetern Blechdicke, weil eine einseitige V-Fuge hier ein unverhältnismäßig großes Nahtvolumen benötigt. Je dicker das Blech, desto stärker steigen Schweißzeit, Zusatzwerkstoffbedarf und Verzugsrisiko. Die beidseitige Fugenform wirkt diesem Effekt entgegen.
Als Faustregel gilt: Bei dünnen Blechen bis rund 10 Millimeter genügt meist eine einseitige Fugenform. Im Bereich zwischen etwa 10 und 20 Millimetern hängt die Wahl von der Zugänglichkeit und vom Werkstoff ab. Darüber sprechen die meisten Argumente für die X-Naht. Diese Werte sind Orientierungsgrößen und keine feste Norm. Maßgeblich bleiben das gewählte Schweißverfahren, die Vorgaben der Schweißanweisung (WPS) sowie die geltenden Regelwerke.
Bei hochfesten Stählen, Duplexstählen oder sicherheitsrelevanten Bauteilen kann die Entscheidung bereits früher zugunsten der X-Naht ausfallen, da sich die Wärmeeinbringung hier besonders gut über beide Seiten verteilen lässt.
Welche Vorteile bietet die X-Naht gegenüber der K-Naht?
Die X-Naht bietet gegenüber der K-Naht vor allem ein geringeres Nahtvolumen, weniger Winkelverzug und eine gleichmäßigere Wärmeverteilung. Da beide Seiten abwechselnd geschweißt werden, gleichen sich die Schrumpfkräfte aus. Das reduziert Richtarbeiten und verbessert die Maßhaltigkeit des Bauteils.
Im Einzelnen sprechen folgende Punkte für die X-Naht:
- Weniger Zusatzwerkstoff: Gegenüber einer einseitigen V-Fuge halbiert die beidseitige Fugenform das Nahtvolumen bei dicken Blechen näherungsweise.
- Geringerer Verzug: Wechselseitiges Schweißen verteilt die Eigenspannungen symmetrisch.
- Sichere Durchschweißung: Die Wurzel lässt sich von der Gegenseite ausarbeiten und absichern.
- Kürzere Schweißzeit: Weniger Lagen bedeuten bei großen Wanddicken eine effizientere Fertigung.
Der Preis dafür ist ein höherer Aufwand bei der Nahtvorbereitung, da beide Blechseiten angefast werden müssen, und die Notwendigkeit, das Werkstück zu wenden oder von beiden Seiten zu erreichen.
Wann ist die K-Naht die bessere Wahl?
Die K-Naht ist die bessere Wahl, wenn zwei Bleche im rechten Winkel als T-Stoß oder Kreuzstoß verbunden werden und nur eines der beiden Teile angefast wird. Sie eignet sich besonders für mittlere Wanddicken, bei denen eine volle Durchschweißung gefordert ist, die Zugänglichkeit aber nur von zwei Seiten besteht.
Typische Einsatzfälle sind Stahlbau, Maschinenrahmen und Behälterkonstruktionen, bei denen ein Stirnblech oder Steg an eine Platte angeschlossen wird. Gegenüber einer Kehlnaht erreicht die K-Naht eine höhere Tragfähigkeit und eine bessere Dauerfestigkeit, weil die Naht den vollen Querschnitt des angeschlossenen Blechs aufnehmen kann.
Wichtig ist die begriffliche Unterscheidung: Die X-Naht beschreibt in der Regel die beidseitige V-Fuge im Stumpfstoß, die K-Naht die beidseitige Anfasung eines einzelnen Blechs im T-Stoß. Beide Nahtformen verlangen saubere, reproduzierbare Fasen, unterscheiden sich aber in Anwendung und Fugengeometrie.
Welche Anforderungen stellt die Nahtvorbereitung an Fase und Steg?
Die Nahtvorbereitung verlangt einen definierten Fasenwinkel, einen passenden Steg und eine saubere, gratfreie Oberfläche. Üblich sind Öffnungswinkel zwischen 45 und 60 Grad für die gesamte Fuge, ein Steg von etwa 1 bis 3 Millimetern und eine konstante Fasenqualität über die gesamte Nahtlänge.
Folgende Parameter sind für die Schweißnahtvorbereitung entscheidend:
- Fasenwinkel: Er bestimmt die Zugänglichkeit des Brenners oder der Elektrode und das Nahtvolumen.
- Stegmaß: Der Steg verhindert das Durchfallen des Schweißbads in der Wurzel und sollte über die gesamte Länge gleichmäßig sein.
- Wurzelspalt: Er richtet sich nach Schweißverfahren und Werkstoff.
- Oberflächenzustand: Zunder, Rost, Öl und gehärtete Brennkanten müssen entfernt werden.
Besonders bei brenngeschnittenen Kanten bilden sich harte Gefügezonen, die zu Porosität und Bindefehlern führen können. Hier ist eine spanende oder schleifende Bearbeitung der Fugenflanken erforderlich. Die konkreten Maße legen die Schweißanweisung und die anwendbare Norm fest.
Wie lassen sich K- und X-Fasen wirtschaftlich fertigen?
K- und X-Fasen lassen sich wirtschaftlich fertigen, indem Sie das Verfahren auf Blechdicke, Werkstoff, Stückzahl und Einsatzort abstimmen. Fasenfräsmaschinen eignen sich für präzise, schnelle Standardfasen, Fasenschleifmaschinen für harte Werkstoffe und Brennkanten, mobile Geräte für große, nicht transportierbare Bauteile.
Fräsen oder Schleifen: Welches Verfahren passt?
Eine Kantenfräsmaschine erzeugt saubere, maßhaltige Fasen mit hoher Abtragsleistung und eignet sich für unlegierte und niedriglegierte Stähle sowie viele Edelstähle. Bei hochfesten oder gehärteten Werkstoffen und bei Brennfasen stößt Fräsen an seine Grenzen, da der Werkzeugverschleiß stark ansteigt. Dort ist das Schleifen mit keramischem Schleifmittel wirtschaftlicher, weil es harte Randschichten prozesssicher abträgt und wenig Wärme in das Werkstück einbringt.
Mobil oder stationär: Was ist sinnvoll?
Stationäre Maschinen bieten bei Serienteilen und häufig wiederkehrenden Aufgaben die beste Wiederholgenauigkeit. Handgeführte oder mobile Maschinen sind die bessere Wahl für Baustelle, Montage und große Einzelbauteile. Wer K- und X-Fasen regelmäßig herstellt, profitiert zudem von Maschinen mit stufenlos einstellbarem Fasenwinkel, da sich so beide Nahtformen mit einem Gerät fertigen lassen.
Wie wir bei der Wahl und Fertigung von K- und X-Nähten unterstützen
Die richtige Nahtform ist nur dann ein Gewinn, wenn die Fase danach prozesssicher und wirtschaftlich entsteht. Genau hier unterstützen wir Sie als herstellerunabhängiger Partner mit über 30 Jahren Erfahrung in der Schweißnahtvorbereitung. Wir empfehlen nicht die Maschine eines bestimmten Herstellers, sondern die Lösung, die zu Ihrem Bauteil, Ihrem Werkstoff und Ihrer Stückzahl passt.
Konkret bieten wir Ihnen:
- Technische Beratung zur Auswahl zwischen Fasenfräsmaschine, Fasenschleifmaschine, Rollenscherenmaschine und Schweißkantenformer
- Mobile und stationäre Lösungen, von der Handfräse bis zur lineargeführten Bandschleifmaschine für hochfeste Stähle
- Vorführungen, damit Sie Fasenqualität und Bedienung vor der Investition prüfen können
- Zubehör, Verbrauchsmaterial und After-Sales-Service für einen dauerhaft sicheren Betrieb
Sprechen Sie uns an, wenn Sie K- oder X-Fasen effizienter fertigen möchten. Über unsere Kontaktseite erreichen Sie unsere Fachberater, die gemeinsam mit Ihnen die passende Maschinenlösung für Ihre Aufgabe finden.