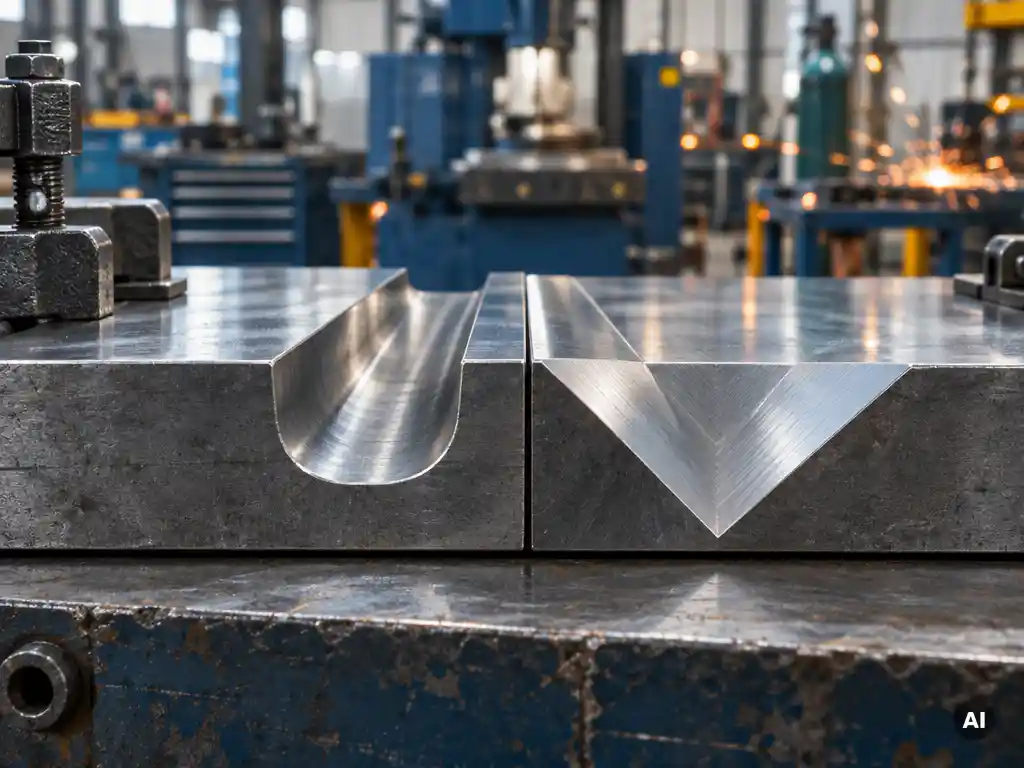
Die V-Naht ist bei dünneren und mittleren Blechen in der Regel wirtschaftlicher, die U-Naht wird bei dicken Blechen wirtschaftlicher. Der Grund: Die U-Naht benötigt weniger Nahtvolumen und damit weniger Zusatzwerkstoff und Schweißzeit, erfordert aber eine aufwendigere Nahtvorbereitung.
Den Ausschlag geben Blechdicke, Schweißverfahren, Stückzahl und die verfügbare Maschinentechnik. Die folgenden Fragen zeigen, wie Sie beide Nahtformen sachlich vergleichen.
Ab welcher Blechdicke lohnt sich die U-Naht?
Die U-Naht lohnt sich in der Praxis meist ab Blechdicken von etwa 12 bis 15 Millimetern, bei Mehrlagenschweißungen häufig erst ab 20 Millimetern. Je dicker das Blech, desto stärker wächst das Volumen einer V-Naht, während die U-Naht schmal bleibt.
Die genaue Grenze ist kein fester Normwert. Sie hängt vom Werkstoff, vom Schweißverfahren und von der Zugänglichkeit der Naht ab. Bei Blechen unter etwa 10 Millimetern fällt der Volumenvorteil der U-Naht kaum ins Gewicht, sodass die einfachere V-Fuge die wirtschaftlichere Wahl bleibt.
Als Faustregel gilt: Je größer die Blechdicke und je häufiger eine Naht in Serie gefertigt wird, desto eher amortisiert sich der Mehraufwand der U-Fuge. Bei Einzelstücken und Reparaturen spricht dagegen meist mehr für die V-Naht.
Wie unterscheiden sich Nahtvolumen und Schweißzeit?
Die U-Naht hat bei gleicher Blechdicke ein deutlich geringeres Nahtvolumen als die V-Naht, weil ihre Flanken nahezu parallel verlaufen. Dadurch sinkt der Bedarf an Zusatzwerkstoff, und es sind weniger Schweißlagen nötig. Das verkürzt die Schweißzeit pro laufendem Meter.
Bei der V-Naht öffnet sich die Fuge mit dem Öffnungswinkel, häufig etwa 60 Grad, nach oben hin. Mit zunehmender Blechdicke wächst die Querschnittsfläche überproportional. Jede zusätzliche Lage bedeutet Schweißzeit, Zusatzwerkstoff, Schutzgas und Zwischenlagenreinigung.
Wer Zusatzwerkstoff sparen möchte, sollte das Nahtvolumen daher als zentrale Stellgröße betrachten. Die Einsparung wirkt sich auf mehrere Kostenpositionen gleichzeitig aus:
- Verbrauch an Schweißdraht oder Elektroden
- Schutzgasverbrauch und Energiebedarf
- Lohnstunden an der Schweißstelle
- Aufwand für Reinigung und Nacharbeit zwischen den Lagen
Welche Kosten entstehen bei der Nahtvorbereitung selbst?
Die Nahtvorbereitung der U-Naht ist aufwendiger als die der V-Naht. Eine V-Fuge entsteht durch einfaches Anfasen der Kante, während die U-Fuge mit einem Radius und einem Steg gefräst oder bearbeitet werden muss. Das bindet mehr Maschinenzeit und verlangt geeignete Werkzeuge.
Bei der Gesamtbetrachtung zählt nicht nur der Schweißprozess. Zur Nahtvorbereitung gehören Maschinenzeit, Werkzeugverschleiß, Rüstaufwand und gegebenenfalls Nacharbeit an der Kante. Eine saubere, reproduzierbare Fase ist zudem entscheidend für die Festigkeit der Schweißverbindung, besonders bei sicherheitsrelevanten Bauteilen.
Wichtig ist deshalb die Frage, ob sich der Mehraufwand in der Vorbereitung durch die Einsparungen beim Schweißen ausgleicht. Bei großen Blechdicken und längeren Nahtlängen ist das häufig der Fall. Bei dünneren Blechen frisst der Zusatzaufwand den Vorteil meist wieder auf.
Wie wirken sich beide Nahtformen auf Verzug aus?
Die U-Naht verursacht in der Regel weniger Verzug als die V-Naht, weil weniger Schweißgut eingebracht wird und die Naht schmaler bleibt. Weniger Wärmeeintrag bedeutet geringere Schrumpfkräfte, weniger Winkelverzug und damit weniger Richtaufwand.
Bei der V-Naht entsteht durch die breite, keilförmige Fuge ein ungleichmäßiger Schrumpfungsverlauf über die Blechdicke. Das Blech zieht sich auf der breiteren Nahtseite stärker zusammen. Besonders bei langen Nähten und dicken Blechen führt das zu spürbarem Winkelverzug.
Weniger Verzug wirkt sich direkt auf die Wirtschaftlichkeit aus, denn Richtarbeiten sind zeitintensiv und binden qualifiziertes Personal. Gerade bei Bauteilen mit engen Maßtoleranzen kann dieser Vorteil das Kriterium sein, das zugunsten der U-Naht entscheidet.
Welche Maschinen eignen sich für U- und V-Nähte?
Für V-Nähte eignen sich Fasenfräsmaschinen, Fasenschleifmaschinen und Handfräsmaschinen. U-Fugen lassen sich mit Kantenfräsmaschinen und entsprechend bestückten Fräsköpfen herstellen. Welche Maschine passt, hängt von Blechdicke, Werkstoff, Stückzahl und davon ab, ob mobil oder stationär gearbeitet wird.
Je nach Einsatz stehen verschiedene Maschinentypen zur Verfügung:
- Handfräsmaschinen und mobile Fräsmaschinen: flexibel für Einzelteile, Montage und große Bauteile vor Ort
- Stationäre Fräsen: für Serienfertigung mit hoher Wiederholgenauigkeit, etwa Plattenanfasmaschinen für größere Blechformate
- Fasenschleifmaschinen: besonders bei hochfesten Stählen, wo lineargeführte Bandschleifmaschinen saubere und wiederholgenaue Fasen liefern
Bei harten Werkstoffen wie Panzerstahl arbeiten Schleifmaschinen mit Vorschüben zwischen 0,5 und 1,5 Metern pro Minute, abhängig von Materialdicke und Werkzeug. Fräsmaschinen liegen eher am unteren Ende dieses Bereichs, während Hochleistungsschleifmaschinen größere Abtragsvolumina schaffen. Für die Maschine zur Schweißnahtvorbereitung gilt daher: Werkstoff und Stückzahl bestimmen die Technik, nicht umgekehrt.
Wie lässt sich die wirtschaftlichere Naht berechnen?
Die wirtschaftlichere Naht ermitteln Sie, indem Sie die Gesamtkosten pro laufendem Meter Naht für beide Varianten vergleichen. Dazu addieren Sie Vorbereitungskosten, Schweißkosten und Nacharbeit. Die Nahtform mit der niedrigeren Summe ist bei Ihren Bedingungen die wirtschaftlichere.
Gehen Sie dabei in vier Schritten vor:
- Nahtquerschnitt bestimmen: Berechnen Sie die Fläche der Fuge für beide Nahtformen anhand von Blechdicke, Öffnungswinkel, Radius und Steg.
- Nahtvolumen ableiten: Multiplizieren Sie den Querschnitt mit der Nahtlänge, um den Bedarf an Zusatzwerkstoff abzuschätzen.
- Zeiten erfassen: Ermitteln Sie Maschinenzeit für die Vorbereitung und Schweißzeit je Lage und Gesamtnaht.
- Folgekosten einbeziehen: Berücksichtigen Sie Richtaufwand, Prüfaufwand und mögliche Nacharbeit.
Je höher die Stückzahl, desto mehr fällt der Schweißzeitvorteil der U-Naht ins Gewicht, denn die Vorbereitungszeit ist pro Teil konstant, die Einsparung beim Schweißen wiederholt sich aber mit jeder Naht. Rechnen Sie mit Ihren eigenen Betriebsdaten, nicht mit Durchschnittswerten.
Wie Blechpartner bei der Nahtvorbereitung hilft
Die Entscheidung zwischen U-Naht und V-Naht ist immer eine Frage Ihrer konkreten Fertigung. Als herstellerunabhängiger Partner empfehlen wir Ihnen nicht die Maschine, die wir verkaufen möchten, sondern die, die zu Ihren Blechdicken, Werkstoffen und Stückzahlen passt. Auf Basis von mehr als 30 Jahren Erfahrung unterstützen wir Sie bei der gesamten Schweißnahtvorbereitung.
- Beratung zur wirtschaftlich sinnvollen Nahtform und Nahtvorbereitung für Ihre Bauteile
- Auswahl passender Maschinen, von Handfräsmaschinen über mobile Fräsmaschinen bis zu stationären Fräsen und Schleifmaschinen
- Vorführungen, damit Sie Ergebnisse an Ihrem eigenen Werkstoff beurteilen können
- After-Sales-Service für langfristige Betriebssicherheit Ihrer Anlagen
Sprechen Sie uns an. Nehmen Sie Kontakt mit uns auf, und wir finden gemeinsam mit Ihnen die Lösung, die Ihre Nahtvorbereitung effizienter und wirtschaftlicher macht.