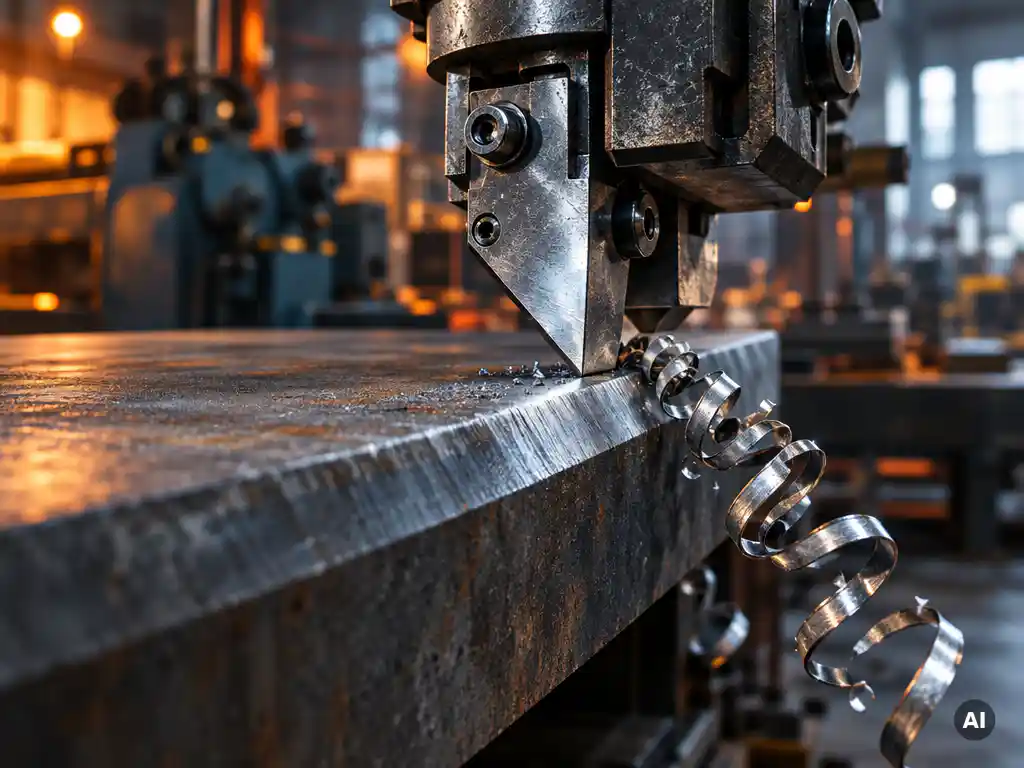
Ein Schweißkantenformer bearbeitet die Blechkante mit einem festen Stoßstahl, der das Material durch kontinuierlichen Abtrag in einem Zug abhebt, während das Blech per Vorschub an der Schneide vorbeigeführt wird. Das Ergebnis ist eine Schweißfase mit reproduzierbarem Winkel und konstanter Tiefe, ohne thermischen Verzug. Die folgenden Abschnitte erklären Spanbildung, Fasenformen, Einflussparameter und die Wirtschaftlichkeit des Verfahrens.
Warum entsteht beim Stoßen kein Span wie beim Fräsen?
Beim Stoßen entsteht sehr wohl Materialabtrag, jedoch kein unterbrochener Span wie beim Fräsen. Die Schneide bleibt dauerhaft im Eingriff und schält das Material kontinuierlich ab. Beim Fräsen schneiden rotierende Zähne dagegen im Wechsel ein und aus, wodurch kurze, kommaförmige Einzelspäne entstehen.
Dieser Unterschied hat praktische Folgen für die Kantenbearbeitung von Blech. Der Stoßstahl arbeitet ohne Rotation und ohne Schnittunterbrechung. Dadurch treten weniger Schlagbelastungen auf, und die Schnittkraft bleibt gleichmäßig. Das wirkt sich positiv auf Oberflächengüte und Maßhaltigkeit der Fase aus.
Ein weiterer Punkt betrifft die Spanform. Beim Stoßen fällt ein zusammenhängender Spanstreifen an, der sich gezielt abführen und auffangen lässt. Beim Fräsen verteilen sich kurze Späne im Arbeitsbereich, was den Reinigungsaufwand erhöht. Entscheidend ist in beiden Fällen die stabile Führung des Werkstücks: Eine konstante Anpresskraft und mehrere Vorschubrollen mit dauerhaftem Materialkontakt verhindern Vibrationen und damit Rattermarken an der Fase.
Welche Fasenformen und Werkstoffe sind mit Stoßstahl möglich?
Mit dem Stoßstahl lassen sich an geraden Blechkanten V-, K-, X- und Y-Fasen sowie Fasen mit Reststeg herstellen. Der Fasenwinkel ist je nach Maschine einstellbar, typischerweise im Bereich von etwa 15 bis 60 Grad. Bearbeitbar sind Normalstahl, Feinkornstahl, Edelstahl und teils auch Aluminium.
Welche Nahtvorbereitung erforderlich ist, richtet sich nach Schweißverfahren, Blechdicke und Nahtart. Für die Schweißnahtvorbereitung gilt grundsätzlich: Die Fase muss gleichmäßig, gratfrei und in Winkel und Tiefe wiederholbar sein, damit die Schweißnaht prozesssicher durchgeschweißt werden kann.
Zu den Werkstoffen im Einzelnen:
- Normalstahl und Feinkornstahl: Standardfälle mit guter Zerspanbarkeit und langen Standzeiten.
- Edelstahl: Zäher und neigt zur Kaltverfestigung. Hier sind eine passende Schneidstoffqualität, angepasste Schnittwerte und gegebenenfalls Schmierung wichtig.
- Aluminium: Möglich, erfordert jedoch eine geeignete Schneidengeometrie, um Aufbauschneiden zu vermeiden.
Da die Bearbeitung kalt erfolgt, entsteht keine Gefügeveränderung in der Randzone. Das ist besonders bei plattierten und hochlegierten Werkstoffen von Vorteil.
Welche Parameter bestimmen Qualität und Standzeit des Stoßstahls?
Qualität und Standzeit des Stoßstahls hängen vor allem von Schneidstoff und Schneidengeometrie, Vorschubgeschwindigkeit, Spanungsdicke, Werkstoffeigenschaften und der Stabilität der Werkstückführung ab. Wer diese Größen aufeinander abstimmt, erreicht saubere Fasen und vermeidet vorzeitigen Verschleiß an der Schneide.
Die wichtigsten Einflussgrößen im Überblick:
- Schneidstoff und Geometrie: Hartmetall-Wendeschneidplatten in werkstoffgerechter Qualität erhöhen die Standzeit, besonders bei zähen Materialien.
- Vorschub und Spanungsdicke: Ein zu hoher Vorschub überlastet die Schneide, ein zu geringer führt zu Reibung statt Schnitt und damit zu Verschleiß.
- Anpressdruck und Führung: Ein konstanter Anpressdruck und mehrere Vorschubrollen halten das Blech spielfrei. Das reduziert Vibrationen und schützt die Schneide.
- Werkstoff und Blechzustand: Zunder, Walzhaut oder Verunreinigungen erhöhen den abrasiven Verschleiß.
- Wartung: Gedrehte oder getauschte Wendeschneidplatten sorgen für gleichbleibende Schnittqualität. Gehärtete Führungen halten die Maschine über lange Zeit präzise.
Digitalanzeigen für Winkel und Fasentiefe unterstützen die Prozesssicherheit, weil sich Parameter ohne Messlehren exakt einstellen und bei Bauteilwechsel schnell reproduzieren lassen.
Stoßstahl, Fräskopf oder Brennschneiden: Was ist besser?
Es gibt keine pauschal beste Lösung, aber klare Einsatzschwerpunkte. Der Stoßstahl überzeugt bei geraden Kanten mit hoher Wiederholgenauigkeit und geringer Nacharbeit. Der Fräskopf ist flexibler bei Kontur und Profil. Das Brennschneiden ist schnell und für große Dicken geeignet, erzeugt aber eine Wärmeeinflusszone und verlangt meist Nachbearbeitung.
Der direkte Vergleich:
- Stoßstahl: Kontinuierlicher Schnitt, gleichmäßige Fasenfläche, kein thermischer Verzug, geringer Nacharbeitsbedarf. Schwerpunkt auf geraden Kanten.
- Fräskopf (Kantenfräse): Hohe Flexibilität bei Winkeln, Kreissegmenten und Fasen mit Reststeg. Wendeschneidplatten sind mehrfach nutzbar. Das Verfahren bearbeitet ein breites Materialspektrum, von Aluminium bis hochlegiertem Edelstahl.
- Brennschneiden: Hohe Schnittleistung bei dicken Blechen. Nachteile sind Aufhärtung der Randzone, Schlackeanhaftungen und der Aufwand für das Nachschleifen der Brennfase.
Für Anwendungen, bei denen die Schweißfase direkt prozesssicher geschweißt werden soll, sind spanende Verfahren in der Regel im Vorteil. Das thermische Verfahren bleibt vor allem dann sinnvoll, wenn sehr große Blechdicken schnell vorbereitet werden müssen und die Nachbearbeitung eingeplant ist. Ein ausführlicher Überblick über stationäre und mobile Lösungen findet sich im Bereich Schweißnahtvorbereitung.
Wann lohnt sich ein Schweißkantenformer mit Stoßstahl?
Ein Schweißkantenformer mit Stoßstahl lohnt sich, wenn regelmäßig gerade Blechkanten mit gleichbleibender Fasenqualität vorbereitet werden und manuelles Schleifen oder Nacharbeiten Zeit und Personal binden. Je höher Stückzahl und Qualitätsanspruch, desto schneller amortisiert sich die Maschine.
Typische Entscheidungskriterien sind:
- Wiederkehrende Fasenarbeiten: Bei Serien oder häufigen Wiederholteilen zahlt sich die reproduzierbare Qualität aus.
- Hohe Qualitätsanforderungen: Wenn Winkel und Tiefe prüfbar eingehalten werden müssen, etwa im Behälter- oder Kesselbau.
- Fachkräftemangel: Ein automatischer Vorschub reduziert den Anteil qualifizierter Handarbeit.
- Arbeitsschutz und Sauberkeit: Ein Spanauffangbehälter und geringe Lärmbelastung verbessern die Arbeitsbedingungen.
- Werkzeugkosten: Wendeschneidplatten, die sich drehen und tauschen lassen, halten die Betriebskosten pro Fase kalkulierbar.
Bei sehr geringer Auslastung oder überwiegend ungeraden Konturen kann dagegen eine mobile Fasenmaschine oder eine Handfräse die wirtschaftlichere Wahl sein. Eine Bedarfsanalyse mit Blechdicke, Werkstoff, Stückzahl und Schweißverfahren schafft hier Klarheit.
Wie Blechpartner bei der Auswahl des passenden Schweißkantenformers hilft
Die richtige Maschine für die Schweißkantenbearbeitung hängt von Werkstoff, Blechdicke, Stückzahl und Schweißverfahren ab. Wir arbeiten herstellerunabhängig und empfehlen deshalb nur die Lösung, die zu Ihrer Aufgabe passt, vom mobilen Werkzeug bis zum stationären Bearbeitungszentrum. Als Teil der MaSuB GmbH bringen wir über 30 Jahre Erfahrung mit, und unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert.
Konkret unterstützen wir Sie wie folgt:
- Bedarfsanalyse: Wir klären gemeinsam mit Ihnen Werkstoffe, Fasenformen, Winkelbereiche und Auslastung.
- Maschinenauswahl: Wir vergleichen Schweißkantenformer, Kantenfräsen, Fasenschleifmaschinen und mobile Lösungen neutral und bedarfsgerecht, zum Beispiel stationäre Anlagen wie die Plattenanfasmaschinen MMB 500.
- Vorführung: Wir demonstrieren die Bearbeitung praxisnah, damit Sie Fasenqualität und Handhabung vor der Investition beurteilen können.
- Verbrauchsmaterial: Wir beraten zu passenden Wendeschneidplatten für Ihre Werkstoffe, etwa über unser Sortiment an GERIMA Wendeschneidplatten.
- Service nach dem Kauf: Wir stehen Ihnen auch nach der Inbetriebnahme technisch zur Seite.
Möchten Sie wissen, welche Lösung für Ihre Schweißnahtvorbereitung die wirtschaftlichste ist? Nehmen Sie Kontakt mit uns auf. Wir beraten Sie gern persönlich und unverbindlich.