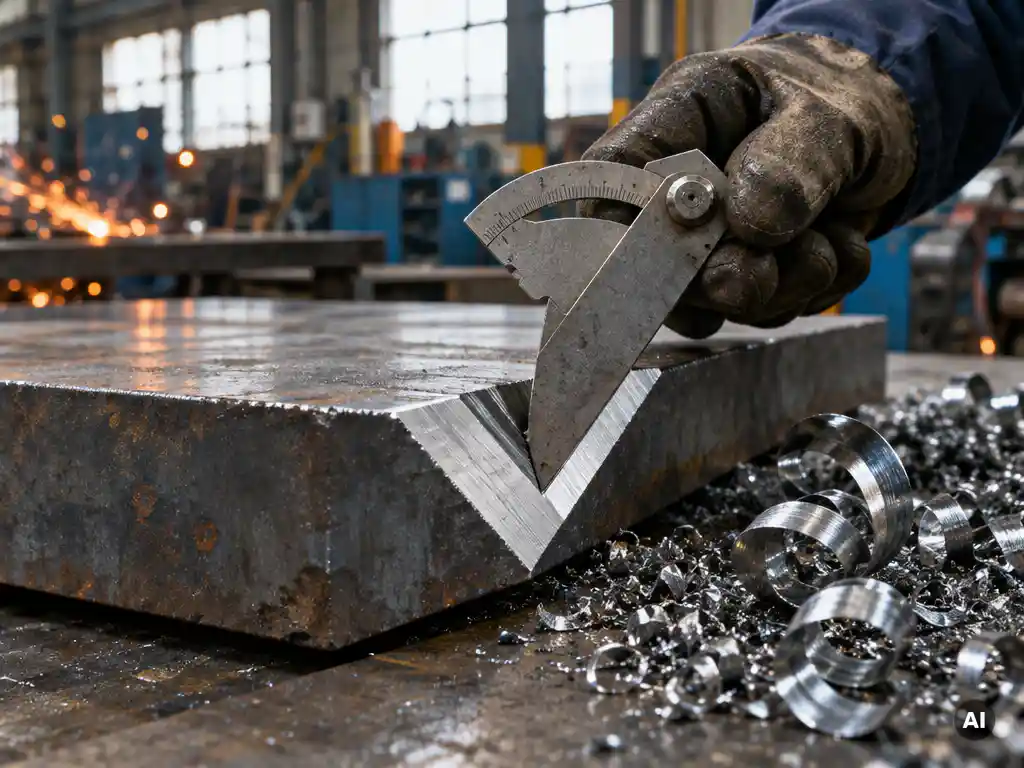
Der Öffnungswinkel ist der Winkel zwischen den beiden Fugenflanken einer Schweißnahtvorbereitung. Er liegt bei V-Nähten bei Blechen mittlerer Dicke üblicherweise zwischen 60° und 70°. Gewählt wird er nach Blechdicke, Werkstoff und Schweißverfahren, denn er bestimmt Zugänglichkeit, Nahtvolumen und die Qualität der Durchschweißung.
Ein zu kleiner Winkel behindert den Brennerzugang, ein zu großer erhöht Materialverbrauch und Verzugsrisiko. Die folgenden Abschnitte erläutern, welche Werte gängig sind und wie Sie den Öffnungswinkel der Schweißfuge exakt fertigen.
Welcher Öffnungswinkel ist bei V-, Y- und X-Nähten üblich?
Bei der V-Naht beträgt der Öffnungswinkel in der Regel 60° bis 70°, bei Y- und X-Nähten meist 50° bis 60°. Er setzt sich aus zwei Fasenwinkeln zusammen. Üblich sind also beidseitig 30° bis 35° bei der V-Naht, die sich zum Nahtöffnungswinkel addieren.
Die genauen Werte hängen von der Normgrundlage und der Schweißanweisung ab. Orientierung bieten gängige Regelwerke zur Fugenform beim Schweißen, etwa die DIN EN ISO 9692-1. Je nach Nahtform gelten folgende Richtwerte:
- V-Naht: 60° bis 70° Öffnungswinkel, einseitig geschweißt, geeignet für mittlere Blechdicken.
- Y-Naht: etwa 50° bis 60° mit zusätzlichem Steg (Wurzelsteg), der die Wurzellage stabilisiert.
- X-Naht: etwa 50° bis 60° je Seite, beidseitig angeordnet, für dicke Bleche mit geringerem Nahtvolumen als die V-Naht.
Die X-Naht benötigt bei gleicher Blechdicke deutlich weniger Schweißgut als eine V-Naht, da sich das Nahtvolumen auf zwei Seiten verteilt. Das reduziert zugleich den Winkelverzug.
Wie beeinflusst die Blechdicke den Öffnungswinkel?
Mit zunehmender Blechdicke wird die Schweißfuge in der Regel zur X-Naht oder Doppel-V-Naht umgestellt, während der Öffnungswinkel selbst meist im Bereich von 50° bis 70° bleibt. Dünne Bleche werden häufig ohne Fase als I-Naht geschweißt, dickere erhalten eine gefaste Kante.
Als grobe Orientierung gilt: Bis etwa 3 bis 4 mm reicht oft eine I-Naht ohne Fase. Zwischen etwa 4 und 15 mm kommen V- oder Y-Nähte zum Einsatz. Ab etwa 12 bis 15 mm lohnt sich vielfach die X-Naht, weil sie Schweißgut spart. Diese Grenzen sind keine starren Regeln, sondern hängen von Werkstoff, Verfahren und Schweißanweisung ab.
Eine größere Blechdicke erfordert nicht automatisch einen größeren Winkel. Entscheidend ist, dass der Schweißer oder der Schweißroboter die Wurzel sicher erreicht. Ein zu großer Winkel bei dicken Blechen treibt dagegen das Nahtvolumen unnötig in die Höhe.
Welche Rolle spielen Werkstoff und Schweißverfahren bei der Winkelwahl?
Werkstoff und Schweißverfahren bestimmen, wie viel Platz der Brenner benötigt und wie sich die Naht beim Abkühlen verhält. Das WIG-Schweißen kommt oft mit schmaleren Fugen aus, das Lichtbogenhandschweißen und das MAG-Schweißen benötigen häufig größere Öffnungswinkel für eine sichere Zugänglichkeit.
Einfluss des Schweißverfahrens
Beim MAG-Schweißen mit Massivdraht sind 60° gängig. Beim Unterpulverschweißen sind oft kleinere Winkel möglich, da die hohe Abschmelzleistung weniger Fugenvolumen verlangt. Beim Lichtbogenhandschweißen muss die Elektrode die Flanken sicher erreichen, was eher größere Winkel erfordert.
Einfluss des Werkstoffs
Austenitische Edelstähle dehnen sich stärker aus und neigen zu Verzug, weshalb ein möglichst kleines Nahtvolumen angestrebt wird. Bei Aluminium sorgt ein ausreichend großer Winkel für eine saubere Oxidentfernung und gute Flankenbenetzung. Bei hochfesten Stählen sind zusätzlich die Vorgaben des Herstellers zur Wärmeführung zu beachten.
Welche Fehler entstehen durch einen falschen Öffnungswinkel?
Ein falscher Öffnungswinkel führt typischerweise zu Bindefehlern, unvollständiger Durchschweißung, Schlackeneinschlüssen oder starkem Verzug. Ist der Winkel zu klein, erreicht der Brenner die Wurzel nicht sicher. Ist er zu groß, steigen Nahtvolumen, Wärmeeintrag und Kosten.
Folgende Fehlerbilder treten in der Praxis häufig auf:
- Bindefehler an den Flanken: Das Schweißgut verbindet sich nicht vollständig mit dem Grundwerkstoff, meist bei zu engem Winkel.
- Unzureichende Wurzeldurchschweißung: Die Wurzel wird nicht sauber erfasst.
- Schlackeneinschlüsse: Schlacke bleibt in engen Fugen zurück.
- Winkelverzug und Eigenspannungen: Treten bei übergroßen Fugen durch das hohe Nahtvolumen auf.
- Erhöhter Zusatzwerkstoffverbrauch: Ein zu großer Winkel verlängert die Schweißzeit und verteuert die Fertigung.
Ebenso kritisch sind ungleichmäßige Winkel entlang der Naht. Schwankende Fasenwinkel erschweren eine reproduzierbare Schweißqualität, besonders bei mechanisiertem oder automatisiertem Schweißen.
Mit welchen Maschinen lässt sich der Öffnungswinkel exakt fertigen?
Den Öffnungswinkel fertigen Sie exakt mit einer Fasmaschine, die die Kante spanend oder fräsend bearbeitet. Je nach Anwendung kommen tragbare Kantenfräsmaschinen, stationäre Anfasmaschinen oder Bearbeitungszentren zum Einsatz. Sie erzeugen reproduzierbare Fasenwinkel und saubere Oberflächen für die Schweißnahtvorbereitung.
Die Wahl der Maschine richtet sich nach Bauteilgröße, Stückzahl und gewünschter Fugenform:
- Tragbare Fasmaschinen: flexibel für Baustelle, Montage und Einzelteile, mit einstellbaren Winkeln.
- Stationäre Kantenfräsmaschinen: für größere Serien und gleichbleibend hohe Maßhaltigkeit bei der Kantenbearbeitung von Blech.
- Komplette Bearbeitungszentren: für automatisierte Fertigung mit unterschiedlichen Fugenformen wie V, Y und X.
Die mechanische Bearbeitung hat gegenüber dem thermischen Schneiden den Vorteil, dass keine wärmebeeinflusste Zone mit Aufhärtung entsteht und die Flanken ohne Nacharbeit schweißbereit sind. Das gilt besonders bei Edelstahl und Aluminium.
Wie unterstützt Blechpartner bei der Schweißnahtvorbereitung?
Als Teil der MaSuB GmbH beraten wir Sie herstellerunabhängig auf Grundlage von über 30 Jahren Erfahrung. Wir helfen Ihnen, die passende Maschine für den gewünschten Öffnungswinkel zu finden, vom portablen Werkzeug bis zum kompletten Bearbeitungszentrum. Unser Angebot im Bereich der Schweißnahtvorbereitung umfasst:
- Unabhängige Empfehlung von Fasmaschinen nach Blechdicke, Werkstoff und Fugenform
- Vorführungen, bei denen Sie die Maschine an Ihrem Werkstück erleben
- Technische Beratung zu Fasenwinkeln, Steghöhen und Nahtformen
- Lösungen für die gesamte Blechbearbeitung aus einer Hand
- Unterstützung nach dem Kauf durch unseren Service, abgesichert durch unser nach ISO 9001:2015 zertifiziertes Qualitätsmanagement
Möchten Sie den Öffnungswinkel in Ihrer Fertigung reproduzierbar und wirtschaftlich umsetzen? Nehmen Sie Kontakt mit uns auf. Wir beraten Sie gern persönlich und finden gemeinsam die passende Lösung für Ihre Anforderungen.