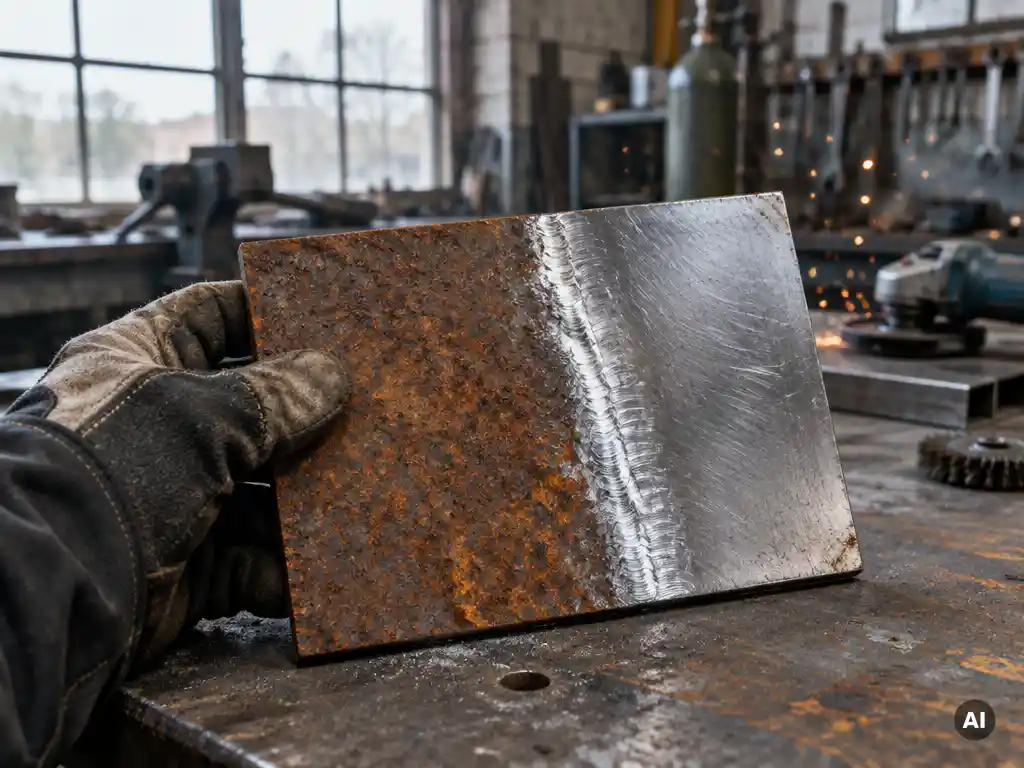
Die Schweißkante muss vor dem Schweißen metallisch blank, trocken und frei von losem Rost, Zunder, Farbe, Fett und Feuchtigkeit sein. In der Praxis genügt meist ein blanker Streifen von etwa 10 bis 20 mm beidseits der Naht, bei anspruchsvollen Anwendungen entsprechend mehr. Die folgenden Abschnitte klären, warum Rost Fehler verursacht, wie weit Sie reinigen müssen und welche Verfahren sich eignen.
Welche Schweißfehler verursacht Rost in der Naht?
Rost auf der Schweißkante führt vor allem zu Porenbildung, Bindefehlern und Einschlüssen in der Naht. Das Eisenoxid und die im Rost gebundene Feuchtigkeit setzen beim Schweißen Gase frei, die im erstarrenden Schmelzbad eingeschlossen werden und die Festigkeit der Verbindung mindern.
Typische Folgen im Überblick:
- Porenbildung: Wasserstoff und Sauerstoff aus Rost und Feuchtigkeit bilden Gasblasen in der Naht.
- Bindefehler: Oxidschichten verhindern, dass der Werkstoff sauber aufschmilzt und sich verbindet.
- Schlackeneinschlüsse und Spritzer: Verunreinigungen stören den Lichtbogen und das Nahtbild.
- Wasserstoffinduzierte Risse: Bei höherfesten Stählen kann eingebrachter Wasserstoff die Rissgefahr erhöhen.
Besonders kritisch sind diese Fehler bei dynamisch belasteten oder prüfpflichtigen Bauteilen, bei denen Poren und Bindefehler zu Ausschuss oder aufwendiger Nacharbeit führen.
Wie breit muss die Schweißkante blank sein?
Die Schweißkante sollte beidseits der Naht mindestens 10 mm, besser 15 bis 20 mm breit metallisch blank sein. Zusätzlich müssen die Fugenflanke selbst sowie bei Stumpfnähten die Kantenfläche vollständig gereinigt werden, damit keine Oxide in das Schmelzbad gelangen.
Die erforderliche Breite hängt von mehreren Faktoren ab:
- Blechdicke: Dickere Bleche erfordern eine breitere Wärmeeinflusszone und damit einen größeren blanken Bereich.
- Schweißverfahren: WIG-Schweißen reagiert empfindlicher auf Verunreinigungen als MAG-Schweißen mit Fülldraht.
- Werkstoff: Bei Edelstahl und Aluminium gelten strengere Anforderungen an die Sauberkeit.
- Qualitätsanforderung: Vorgaben aus Normen oder Schweißanweisungen (WPS) haben Vorrang vor allgemeinen Richtwerten.
Muss jede Rostschicht vollständig entfernt werden?
Nein, nicht jede Oberflächenverfärbung muss entfernt werden, doch loser, blättriger oder tief eingedrungener Rost sowie Walzhaut und Zunder im Nahtbereich müssen ab. Ein dünner, fest haftender Flugrost kann je nach Verfahren und Anforderung tolerierbar sein, sollte aber vorab bewertet werden.
Wann dünner Flugrost akzeptabel sein kann
Bei unkritischen Anwendungen und robusten Verfahren wie dem MAG-Schweißen kann ein hauchdünner, trockener Flugrost ohne erkennbaren Qualitätsverlust verschweißt werden. Maßgeblich sind die Vorgaben der Schweißanweisung und die Belastung des Bauteils.
Wann vollständiges Entfernen Pflicht ist
Narbiger oder blättriger Rost, Zunder und die Walzhaut müssen bei tragenden, dichten oder prüfpflichtigen Nähten vollständig entfernt werden. Gleiches gilt für Kanten, die durch thermisches Schneiden entstanden sind und eine oxidierte Schnittfläche aufweisen.
Welche Verfahren eignen sich zum Entfernen von Rost?
Zum Entfernen von Rost am Blech eignen sich mechanische Verfahren wie Schleifen, Bürsten und Strahlen sowie chemische und thermische Methoden. Für die Schweißnahtvorbereitung ist mechanisches Schleifen oder Fräsen am gebräuchlichsten, weil es die Kante zugleich blank und maßhaltig bearbeitet.
- Schleifen mit Fächerscheibe oder Schleifband: Schnell, flexibel und gut für das Blankschleifen der Schweißkante geeignet.
- Drahtbürsten: Entfernen losen Rost und Zunder, glätten die Fläche jedoch kaum.
- Strahlen: Sinnvoll für großflächige Entrostung, erfordert aber Nachreinigung und passende Strahlmittel.
- Fräsen und Kantenbearbeitung: Erzeugen definierte Fasen und metallisch reine Oberflächen in einem Arbeitsgang.
- Chemisches Beizen und Laserreinigen: Für spezielle Anwendungen, etwa bei Edelstahl oder empfindlichen Bauteilen.
Wichtig: Verwenden Sie bei Edelstahl und Aluminium ausschließlich werkstoffgerechte, kontaminationsfreie Werkzeuge, um Fremdeisen und Querkontamination zu vermeiden.
Wie lässt sich Kantenbearbeitung prozesssicher automatisieren?
Prozesssicher automatisieren lässt sich die Kantenbearbeitung durch stationäre oder portable Kantenfräs- und Schleifmaschinen, die Fase, Fugenform und blanke Oberfläche reproduzierbar in einem Arbeitsgang erzeugen. So entfällt die Abhängigkeit vom Geschick einzelner Mitarbeiter, und die Nahtqualität bleibt konstant.
Die Vorteile maschineller Schweißnahtvorbereitung liegen auf der Hand:
- Reproduzierbarkeit: Gleichbleibende Fasenwinkel und Wurzelhöhen erleichtern das Schweißen und die Dokumentation.
- Zeitersparnis: Entrosten und Anfasen erfolgen kombiniert statt in getrennten Schritten.
- Weniger Nacharbeit: Saubere, definierte Kanten senken das Risiko von Poren und Bindefehlern.
- Arbeitssicherheit: Weniger Handschleifen bedeutet geringere Belastung durch Funken, Staub und Vibrationen.
Ob eine portable Lösung für die Baustelle oder ein stationäres System für die Serienfertigung sinnvoll ist, hängt von Blechdicke, Stückzahl und Werkstoff ab. Einen Überblick über passende Technik finden Sie im Bereich Schweißnahtvorbereitung.
Woran lässt sich eine saubere Schweißkante prüfen?
Eine saubere Schweißkante erkennen Sie an einer gleichmäßig metallisch blanken, matten bis hellen Oberfläche ohne Rostreste, Zunder, Fett oder Feuchtigkeit. Die Sichtprüfung vor dem Schweißen ist das wichtigste und schnellste Kriterium, ergänzt durch einfache Handprüfungen.
Praktische Prüfschritte:
- Sichtprüfung: Die gesamte Fugenflanke und der angrenzende Streifen müssen gleichmäßig blank sein, ohne dunkle Flecken oder Verfärbungen.
- Wischtest: Ein sauberes, helles Tuch darf keine dunklen Rückstände aufnehmen.
- Trockenheit prüfen: Kondensat oder Reinigungsmittelreste müssen vollständig abgetrocknet sein.
- Zeitnah schweißen: Blank geschliffene Kanten bilden bei Luftfeuchtigkeit schnell neuen Flugrost, daher sollte die Naht möglichst kurz nach der Vorbereitung geschweißt werden.
Bei qualitätskritischen Anwendungen ergänzen Sie diese Schritte um eine dokumentierte Freigabe der Nahtvorbereitung gemäß Ihrer Schweißanweisung.
Wie Blechpartner bei der Schweißnahtvorbereitung hilft
Wir unterstützen Sie dabei, Rost und Walzhaut effizient zu entfernen und Ihre Schweißkanten reproduzierbar vorzubereiten. Als Geschäftsbereich der MaSuB GmbH bringen wir mehr als 30 Jahre Erfahrung in der Blechbearbeitung mit und beraten Sie herstellerunabhängig, damit die Maschine zu Ihrem Bedarf passt und nicht umgekehrt.
Das erhalten Sie von uns:
- Unabhängige Beratung: Wir empfehlen die Lösung, die zu Werkstoff, Blechdicke und Stückzahl passt, vom portablen Werkzeug bis zum kompletten Bearbeitungszentrum.
- Vorführungen: Sie sehen die Kantenbearbeitung an Ihren eigenen Bauteilen, bevor Sie investieren.
- Passende Technik: Maschinen zum Entrosten, Anfasen und Fräsen von Schweißkanten sowie weitere Lösungen für die Blechbearbeitung.
- Zertifizierte Qualität: Unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert.
- After-Sales-Support: Wir stehen Ihnen auch nach der Inbetriebnahme mit technischem Service zur Seite.
Möchten Sie Ihre Nahtvorbereitung verbessern und Nacharbeit reduzieren? Nehmen Sie Kontakt mit uns auf und lassen Sie sich unverbindlich beraten.