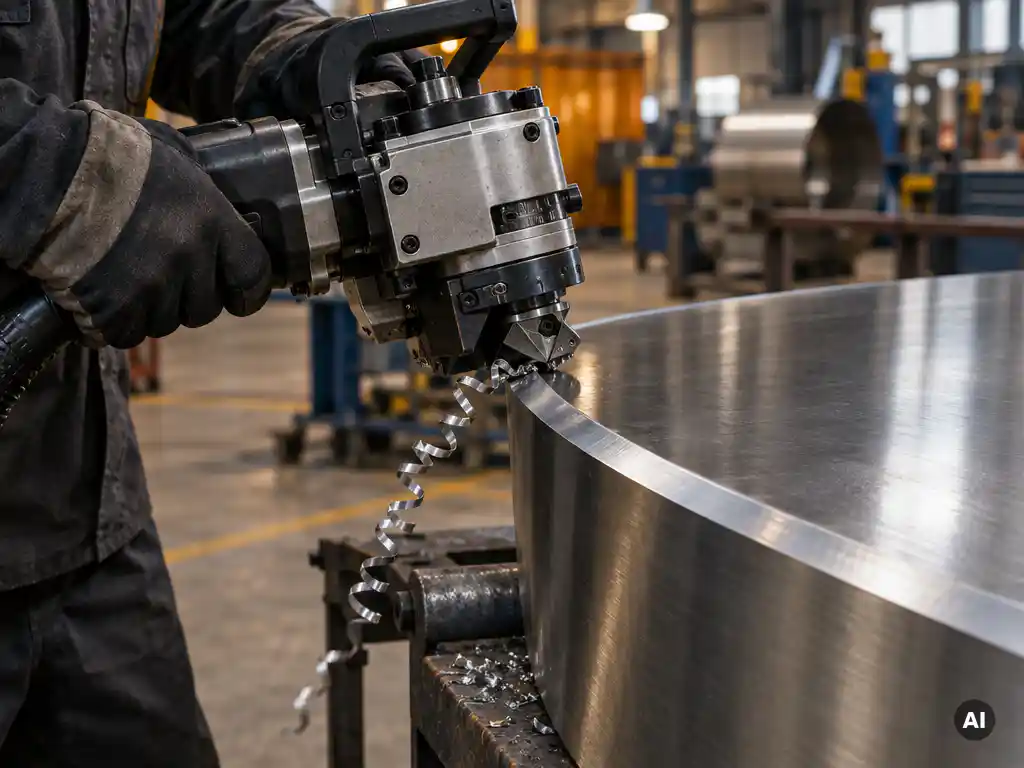
Die Nahtvorbereitung an gebogenen Blechkanten und Radien gelingt am zuverlässigsten mit maschineller Kantenbearbeitung, die der Kontur folgt und eine gleichmäßige Fase mit konstantem Winkel und konstanter Wurzelhöhe erzeugt. Manuelles Schleifen oder Brennschneiden liefert an Radien selten reproduzierbare Ergebnisse. Entscheidend sind das passende Verfahren, die richtige Werkzeugführung und eine konsequente Prüfung der Fase.
Die folgenden Abschnitte beantworten die wichtigsten Fragen zu Verfahren, Parametern, Maschinen und Qualitätssicherung bei der Schweißnahtvorbereitung an Rundungen.
Welche Verfahren eignen sich für die Nahtvorbereitung an Radien?
Für die Nahtvorbereitung an Radien eignen sich vor allem spanende Verfahren wie Fräsen und Schleifen, thermische Verfahren wie Plasma- oder Laserschneiden mit Fasenkopf sowie Handwerkzeuge für kleine Stückzahlen. Welches Verfahren sinnvoll ist, hängt von Radius, Blechdicke, Material und Stückzahl ab.
Im Einzelnen unterscheiden sich die Verfahren deutlich:
- Fräsen: Liefert saubere, maßhaltige Fasen ohne Wärmeeintrag. Besonders geeignet für Edelstahl, Aluminium und hochfeste Stähle, bei denen eine Gefügebeeinflussung vermieden werden soll.
- Schleifen: Flexibel bei engen Radien und Nacharbeit, aber stark vom Bediener abhängig. Die Gleichmäßigkeit der Fase schwankt bei größeren Längen.
- Thermisches Fasen: Plasma, Laser oder Autogen erzeugen die Fase direkt beim Schneiden. Dabei entstehen Wärmeeinflusszonen und Oxidschichten, die meist nachbearbeitet werden müssen.
- Handgeführte Kantenfräser: Praktisch für Reparaturen, Einzelteile und schwer zugängliche Konturen.
Für industrielle Serien und hohe Qualitätsanforderungen setzt sich die spanende Bearbeitung mit einer Maschine zur Schweißnahtvorbereitung durch, weil sie reproduzierbare Ergebnisse liefert.
Warum ist die Fase an Rundungen schwieriger als an geraden Kanten?
An Rundungen ändert sich die Werkzeugposition zur Kante kontinuierlich. Dadurch verändern sich Fasenwinkel, Fasenbreite und Wurzelhöhe leicht, wenn die Führung nicht exakt der Kontur folgt. Gerade Kanten lassen sich mit Führungsschienen oder Anschlägen einfach stabil bearbeiten, Radien erfordern dagegen eine nachgeführte Bearbeitung.
Mehrere Faktoren erschweren die Arbeit an gebogenen Kanten:
- Wechselnde Anlage: Bei konkaven und konvexen Radien liegt das Werkzeug an unterschiedlichen Punkten auf. Kleine Radien verstärken diesen Effekt.
- Unterschiedliche Spanabnahme: Wenn sich der Eingriffswinkel ändert, variiert die Schnittkraft. Das führt zu Rattermarken, Kantenausbrüchen oder ungleichmäßiger Fasenbreite.
- Eingeschränkte Zugänglichkeit: Innenradien und Ausschnitte lassen manche Maschinen nicht bis in den Eckbereich vordringen.
- Materialverhalten: Umgeformte Bereiche können durch Kaltverfestigung härter sein und lokal anders zerspant werden als das Ausgangsmaterial.
Eine ungleichmäßige Fase wirkt sich direkt auf die Schweißqualität aus: Der Spalt variiert, der Einbrand schwankt und die Gefahr von Bindefehlern steigt.
Welcher Fasenwinkel und welche Wurzelhöhe sind bei Radien üblich?
Bei Radien gelten grundsätzlich dieselben Richtwerte wie an geraden Kanten: Für V-Nähte sind Fasenwinkel von etwa 30 bis 35 Grad je Blechseite üblich, die Wurzelhöhe liegt häufig im Bereich von 1 bis 3 Millimetern. Die verbindlichen Werte legen Schweißanweisung und Norm abhängig von Werkstoff und Blechdicke fest.
Bei gebogenen Kanten kommen einige praktische Hinweise hinzu:
- Konstanz vor Maximalwert: Wichtiger als der exakte Nennwinkel ist, dass Winkel und Wurzelhöhe über den gesamten Radius gleich bleiben.
- Enge Radien: Bei sehr kleinen Radien kann es sinnvoll sein, die Fasenbreite zu begrenzen, damit die Wurzelfläche nicht verschwindet.
- Werkstoff berücksichtigen: Edelstahl und Aluminium verlangen oft andere Nahtgeometrien als unlegierter Baustahl.
- Dicke beachten: Bei dünnen Blechen genügt oft eine I-Naht ohne Fase, bei dickeren Blechen kommen X- oder Doppel-V-Nähte infrage.
Maßgeblich sind die Vorgaben der jeweiligen Schweißanweisung (WPS). Klären Sie diese vor der Bearbeitung ab, damit die Fase zur Schweißanweisung passt.
Welche Maschinen und Werkzeuge bearbeiten gebogene Kanten zuverlässig?
Gebogene Kanten bearbeiten Sie zuverlässig mit Kantenfräsmaschinen und Fasmaschinen mit Kopierführung, mit Rollenführung oder mit Anlagerollen, die dem Radius folgen. Für Einzelteile und Montage eignen sich handgeführte Fasgeräte, für Serien stationäre oder CNC-gesteuerte Anlagen mit Konturfolge.
Handgeführte und portable Geräte
Portable Fasmaschinen mit Führungsrolle oder Kopierring eignen sich für Radien bei Reparaturen, in der Montage und in Kleinserien. Sie sind flexibel, erfordern aber eine ruhige Führung. Wichtig sind passende Fräsköpfe mit Wendeschneidplatten für den jeweiligen Werkstoff sowie eine stabile Auflage des Blechs.
Stationäre und automatisierte Anlagen
Stationäre Kantenfräsmaschinen und Blechbearbeitungszentren führen das Werkzeug programmgesteuert oder mit Kopiereinrichtung entlang der Kontur. Sie liefern hohe Wiederholgenauigkeit und eignen sich für größere Stückzahlen sowie komplexe Geometrien. Eine Übersicht zu Maschinen für die Blechbearbeitung hilft bei der Einordnung der Anlagentypen.
Beim Werkzeug zählen Schneidstoff, Schneidengeometrie und Kühlung. Hartmetall-Wendeplatten mit passender Beschichtung erhöhen die Standzeit, besonders bei Edelstahl.
Wie lassen sich Nahtvorbereitung und Qualität bei Radien prüfen?
Die Qualität der Nahtvorbereitung prüfen Sie durch Sichtkontrolle, Messung von Fasenwinkel, Fasenbreite und Wurzelhöhe an mehreren Punkten des Radius sowie durch Kontrolle auf Grate, Oxidschichten und Rattermarken. Entscheidend ist, an Anfang, Mitte und Ende der Rundung zu messen, nicht nur an einer Stelle.
Bewährt hat sich folgendes Vorgehen:
- Sichtprüfung: Gleichmäßiger Fasenverlauf, keine Ausbrüche, keine Riefen oder Brandspuren.
- Winkelmessung: Mit Fasenlehre oder Winkelmesser an mehreren Positionen entlang der Kontur.
- Wurzelhöhe messen: Mit Messschieber oder Schweißnahtlehre an definierten Messpunkten.
- Oberfläche prüfen: Frei von Zunder, Fett, Rost und Oxidschichten, die die Schweißung beeinträchtigen.
- Dokumentation: Messwerte bei qualitätsrelevanten Bauteilen festhalten, etwa im Rahmen eines Qualitätsmanagementsystems nach ISO 9001.
Bei kritischen Bauteilen kann eine Stichprobenprüfung mit Schablonen oder Profilprojektion sinnvoll sein. Weichen die Messwerte in engen Radien systematisch ab, liegt die Ursache meist in der Werkzeugführung oder im Verschleiß.
Wann lohnt sich der Wechsel von manueller zu maschineller Kantenbearbeitung?
Der Wechsel lohnt sich, sobald Stückzahlen steigen, die Schweißqualität reproduzierbar sein muss oder Nacharbeit und Ausschuss erkennbar Zeit und Kosten verursachen. Als Faustregel gilt: Wer regelmäßig Radien anfast und dabei schwankende Ergebnisse hat, gewinnt mit maschineller Bearbeitung an Qualität, Tempo und Arbeitssicherheit.
Typische Anzeichen für den richtigen Zeitpunkt:
- Häufige Nacharbeit an Fasen oder ungleichmäßige Schweißnähte
- Wachsende Stückzahlen oder wiederkehrende Serienteile
- Hohe Anforderungen an Dokumentation und Nahtqualität
- Starke Abhängigkeit von einzelnen erfahrenen Mitarbeitern
- Körperliche Belastung durch Lärm, Staub und Vibrationen beim Handschleifen
Für Einzelstücke und seltene Reparaturen bleibt manuelle Bearbeitung durchaus sinnvoll. Die Entscheidung sollte auf einer ehrlichen Betrachtung von Stückzahl, Bauteilgeometrie, Werkstoff und Qualitätsanforderung beruhen, nicht allein auf der Anschaffungssumme.
Wie Blechpartner bei der Nahtvorbereitung an Radien hilft
Wir von Blechpartner begleiten Sie bei der Auswahl und Einführung der passenden Technik für die Nahtvorbereitung an gebogenen Kanten. Als Geschäftsbereich der MaSuB GmbH verfügen wir über mehr als 30 Jahre Erfahrung in der Blechbearbeitung und beraten herstellerunabhängig. So empfehlen wir die Lösung, die zu Ihrem Bauteil und Ihrer Fertigung passt.
- Herstellerunabhängige Beratung: Wir vergleichen Fasmaschinen und Kantenfräsmaschinen anhand Ihrer Radien, Blechdicken und Werkstoffe.
- Passende Lösung: Von portablen Werkzeugen bis zu kompletten Bearbeitungszentren finden wir die Ausstattung für Ihre Stückzahlen.
- Vorführungen: Wir zeigen Ihnen die Bearbeitung an Ihren eigenen Musterteilen, bevor Sie investieren.
- Technischer Support: Wir unterstützen Sie bei Inbetriebnahme, Werkzeugwahl und im laufenden Betrieb.
- Zertifizierte Qualität: Unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert.
Sie möchten Ihre Nahtvorbereitung an Radien verbessern? Nehmen Sie Kontakt mit uns auf, schildern Sie uns Ihre Anforderungen, und wir erarbeiten gemeinsam mit Ihnen eine passende Lösung.